L 架、悬臂、横行、U 架:收放板机框架怎么选
放板机和收板机可以用同一条输送带、同一个 PLC、几乎一样的机架,但前端"板怎么来"的方式不同,坏起来的方式就完全不同。内层线和外层线上,绝大多数情况落在四种方式里:L 架、悬臂、横式、U 型架。框架选错,后面会以三种形式出现——架子塞不进机、薄板翘边、操作员一个班来回走。
这篇用我们自己参数表上的数字,把四种方式摆在一起比,然后给出客户发来线体布局时我们实际用的判断规则。
四种框架是什么
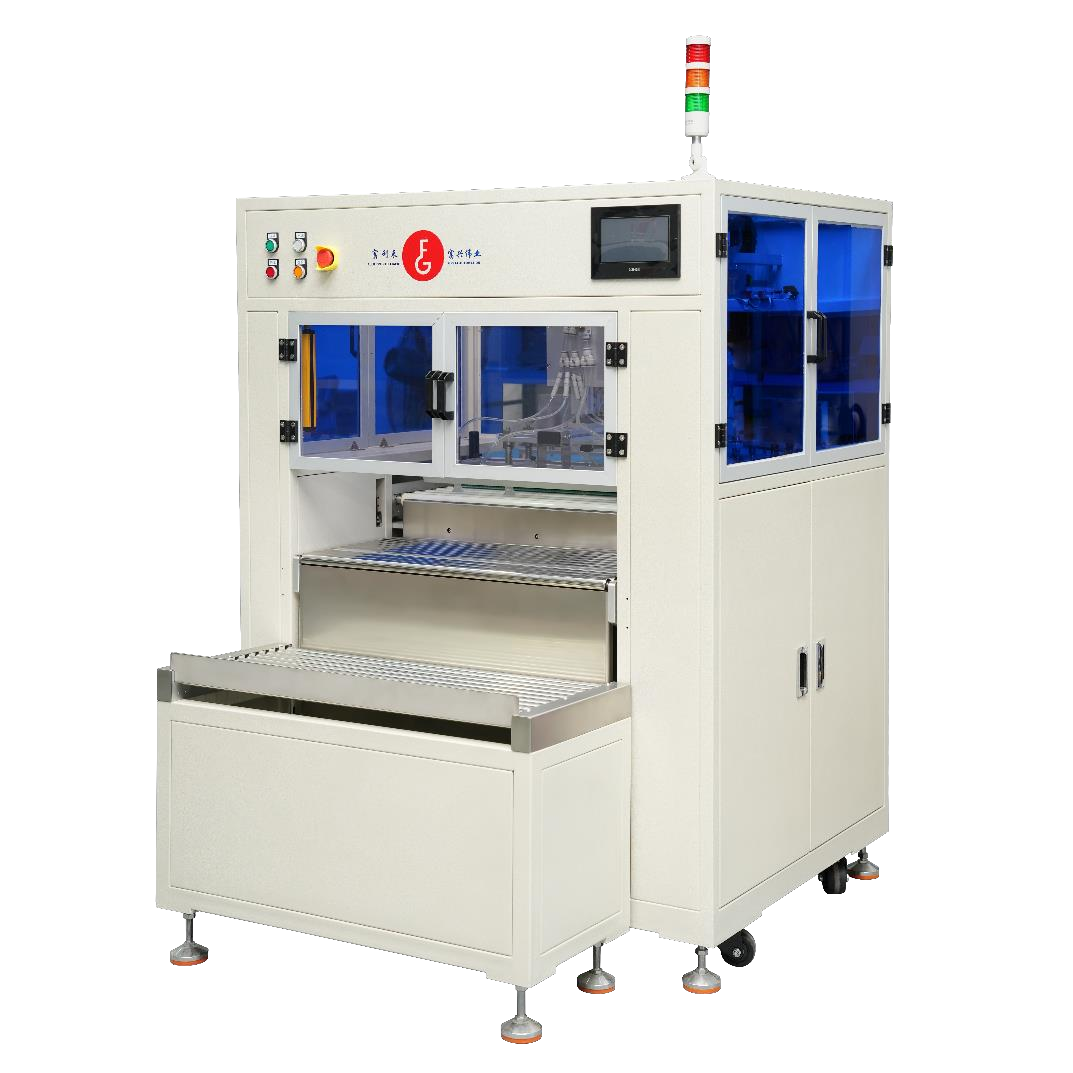
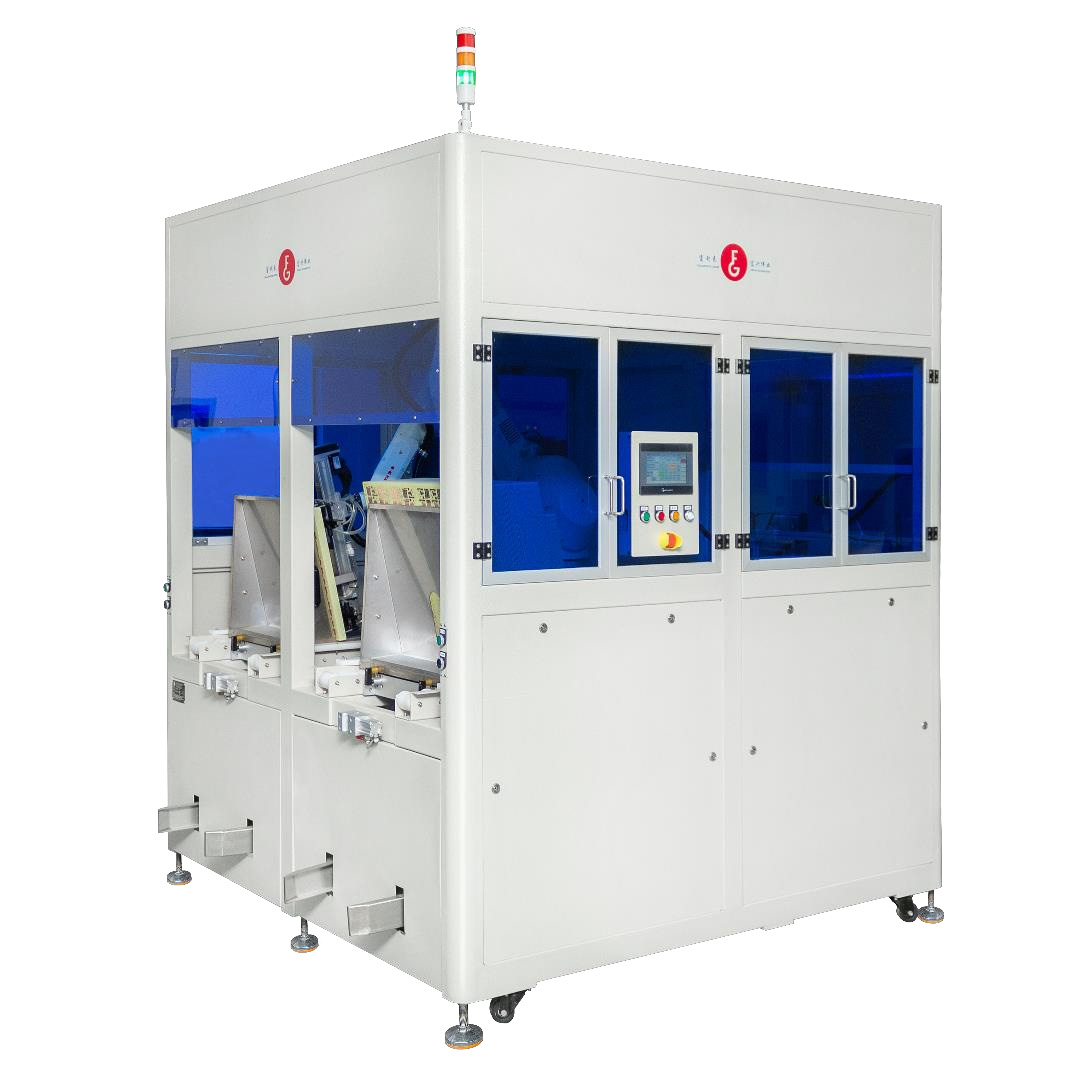
L 架式是把架子本身送进机器,板在架里保持平放直到被取走。悬臂式把架子留在机外,用机械臂伸进去抓板,所以能带走很薄的板:没有东西去推那一叠料。横式是从台车的托盘上、以吸盘取平放的板。U 型架是围绕 304 不锈钢 U 形架设计的,换架自动完成,这正是曝光与显影线需要的。
| 项目 | L架 G-LRAL300 / G-LRAU301 | 悬臂 G-IAU901F / 901S | 横式 G-SPC403 / G-SPS403 | U型架 G-URAL302 / G-URAU303 |
|---|---|---|---|---|
| 输送内宽 | 860mm | 860mm | 788mm | 900mm |
| 最大板件 | W730×L630mm | W650×L550mm | W650×L550mm | W730×L630mm |
| 最小板件 | W300×L300mm | W300×L300mm | W300×L300mm | W300×L250mm |
| 板厚 | 放板 0.5–3.2mm,收板 0.4–3.2mm | 0.075–3.2mm | 0.075–3.2mm | 0.4–3.2mm |
| 节拍 | 8–10 片/分 | 8–9 片/分 | 0–8 米/分 | 6–8 片/分 |
| 架体或托盘 | 两个 L 架加一台液压升降车 | 两个 L 架加一台液压升降车 | 一台台车两块托盘,侧出或竖出 | 一个 304 U 架加台车 |
| 不停机换架 | 收板机带暂存 | 机边换架 | 第二块托盘 | 自动换架 |
| 拍板 | 左右交替拍,磨刷磨损均匀 | 居中拍板 | 左右交替拍 | 居中拍板 |
| 功率与重量 | 600W,300kg | 1kW,500kg | 800W,400kg | 2kW,500kg |
| 外形尺寸 | L1470×W1250×H1100 | L1500×W1300×H2050 | L870×W1750×H1800 | L2377×W1882×H1750 |
注意高度那一栏。L 架与横式大约 1.1 到 1.8 米,悬臂和 U 型架分别到 2.05 和 1.75 米。线体夹在两排设备中间的时候,往往在报价之前,高度就已经决定了这台机能不能装进去。
五条判断规则
一,先看板厚。0.4mm 以下只有悬臂、横式、机器人三类合格。如果产品里既有 0.075mm 的芯板又有 3mm 的背板,悬臂式是最稳的单一答案,因为它的臂不推料堆。
二,曝光与显影上 U 型架。理由不是节拍,是搬运:板在架里从曝光走到显影,换架时人不用碰板。6–8 片/分比 L 架慢,但在这种线上,板的价值高于那几秒。
三,磨刷和喷锡上 L 架,但要确认拍板方式。左右交替拍板把磨刷磨损摊到全幅,刷子寿命更长,从班初到班末板面一致。下游机台需要居中定位时,才选居中拍板。
四,AOI 与清洗线上横式,出板方向是布局问题。侧出要在机旁留通道,竖出是往上叠。同一款机两个版本都卖,别接受一台只适合图纸的机器。
五,多品种、小批量:把钱花在架子数量上,而不是最快的那台机。放板机两个架、收板机带暂存、台车在工作高度,换型就是几秒钟的事,不是停线。这是你能买到的最便宜的产能。
参数表不会告诉你的两笔账
第一笔是架子数量。一个班换两次品种的线,每台机至少要有四套架才能连续跑。架子会变形:不锈钢的耐用,便宜的不会,而一张变形的架子就是一片刮伤。从两家供应商买设备之前,先要对方的架子图纸——槽距差 5mm 就互不通用。
第二笔是台车高度。液压升降车本来就是可调的,但一个要弯到地面才能上架的操作员,到一个班的后半段就不会认真上了。工作高度这件事,比大多数采购预想的更重要。
先把框架定下来,再谈价格
把线体布局、板厚区间、两端工序发我们,我们告诉你四种框架里哪种合适、需要几套架、换型怎么走。也可以把板拿到虎门工厂实跑一遍,换架的过程你自己看,而不是看图纸。kevin@fulilion.com,+86 13823241155。