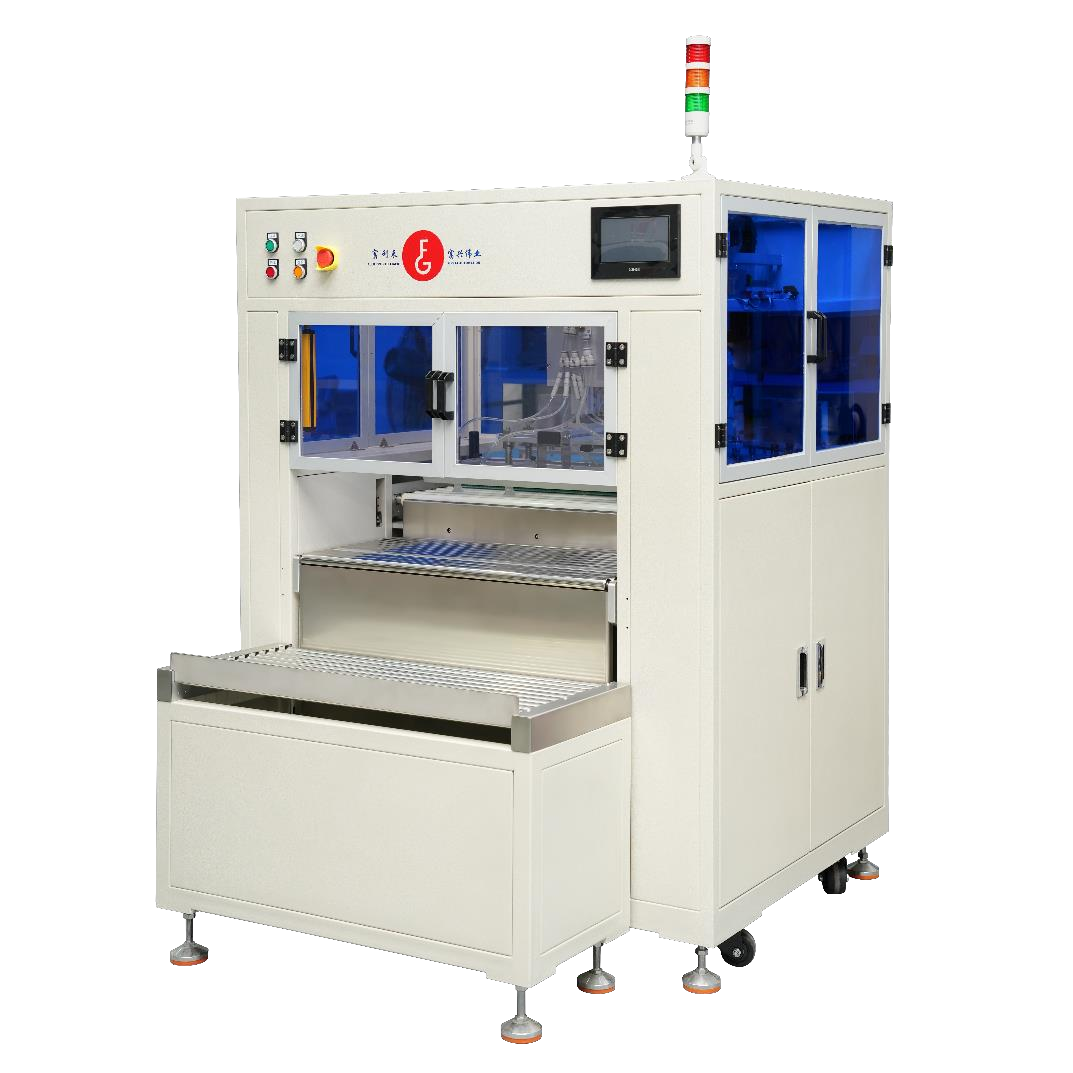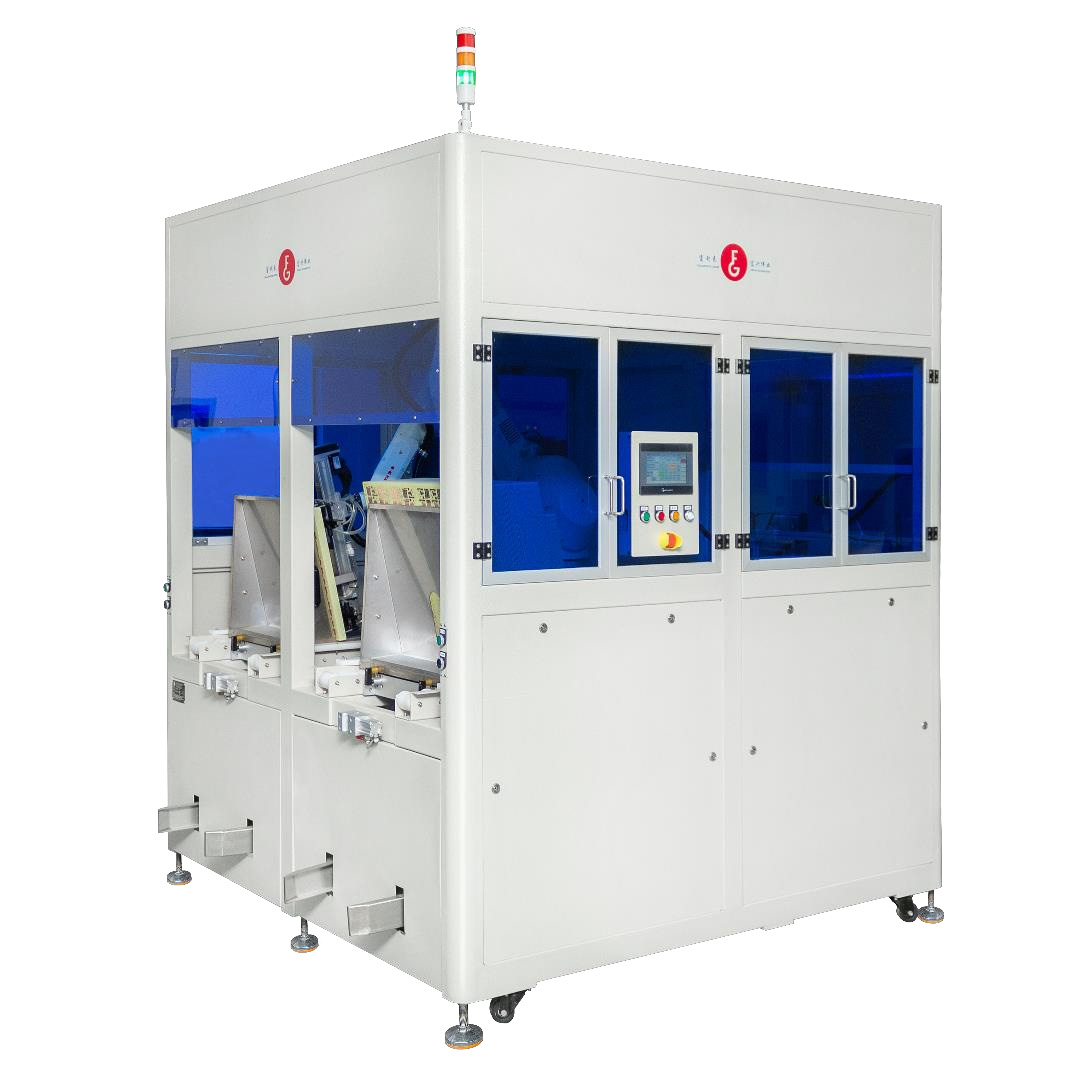
PCB 收放板机全解:从 L 架到蜘蛛手
PCB 自动线的薄弱环节从来不在中间,而在两端。板子从架子里、台车上抬出来,必须以固定高度、固定节拍送进设备,出来后再收回架子里,全程不能碰伤板面。收放板机就是干这两端活的设备。选错了,整条线就只能按站在旁边那个人的速度跑。
收放板机到底在做什么
按顺序是四件事:把板从叠料中分离出来、拍正、在正确高度上送进或接出输送带、再送回架子或台车或暂存机构而板面不留痕。参数表上的每一个数字,都是这四件事的约束条件。
我们这一系列的工作范围是统一的:最大 730×630mm,板厚最薄做到 0.075mm,大多数机型最小尺寸 300×300mm,横式与暂存类可做到 250×250mm。比这更小的板属于小片板机型,最小到 50×100mm。如果你厂里七成以上是 250mm 以下的小板,买标准收放板机不是将就,而是选错了。
九个系列,一张表
| 系列 | 型号 | 取放方式 | 节拍 | 板厚 | 典型工序 |
|---|---|---|---|---|---|
| L架放板机 | G-LRAL300 | 滚轮送架 | 8–10 片/分 | 0.5–3.2mm | 磨刷、喷锡 |
| L架收板机 | G-LRAU301 | 滚轮收板,带暂存 | 8–10 片/分 | 0.4–3.2mm | 磨刷、喷锡 |
| 悬臂式 | G-IAU901F / 901S | 机械臂伸入架内取板 | 8–9 片/分 | 0.075–3.2mm | 显影、曝光、薄板 |
| 横式 | G-SPC403 / G-SPS403 | 皮带臂,侧出或竖出 | 0–8 米/分 | 0.075–3.2mm | AOI、清洗、磨刷 |
| U型架 | G-URAL302 / G-URAU303 | 自动交换 U 架 | 6–8 片/分 | 0.4–3.2mm | 曝光、显影 |
| L型隔胶片 | G-LJ402F / G-LJ402S | 板臂与纸臂独立 | 9–11 片/分 | 0.075–3.2mm | 内层 AOI、冲孔、X-Ray |
| 四轴机器人 | G-SR401S/F | 机器人,单工位 | 7–9 片/分 | 0.075–3.2mm | 磨刷、VCP、蚀刻 |
| 六轴机器人 | G-SR602 / G-SR603 | 机器人,双工位或三工位 | 7–9 片/分 | 0.075–3.2mm | 同上,多品种、接 MES |
| 蜘蛛手 | F-SPAU1208S / C | 视觉识别加双工位 | 约 60 片/分 | 0.2–3.2mm | OSP、化银化锡 |
节拍那一栏要看清。8–11 片/分是架子类机型的实际数字,已经比任何人连续站一个班都要快。60 片/分是小片板在蜘蛛手上的数字,那时候一片板只有几百毫米见方。这两个数不能直接比。
决定型号的五个问题
第一,板厚。0.4mm 以下就排除了 L 架系列:放板机下限 0.5mm,收板机下限 0.4mm。悬臂、横式、机器人三类都能做到 0.075mm,其中悬臂式是专为薄板设计的,出板口装双张超声波检测,一旦同时出来两张就自动退回,不让它流进磨刷或前处理线。
第二,两端各是什么工序。曝光与显影用 U 型架,因为换架是全自动的,板全程在 304 不锈钢架里,人不用碰。磨刷、PTH、VCP、蚀刻用 L 架或机器人。AOI 与清洗线用横式,而且侧出还是竖出要按场地定,同一款机两个版本都有。
第三,运行中要不要换架。暂存功能和多工位设计就是为这件事存在的:机器人在 A 工位取板,操作员在 B 工位换架,机器不停。三班倒的线,这就是"等"和"不等"的差别。
第四,信号与 MES。转向机、双工位和三工位机器人都可以接 MES,机器人还能对接 AGV。如果厂里在往无人化走,这笔钱现在花比以后改便宜。
第五,占地与接口高度。输送高度统一 1050mm 正负 30mm,输送内宽则从 760mm 到 900mm 不等。高度对不上,到了现场就是机械问题,不是改个参数能解决的。
三种不适合上自动化的情况
一是产量很低,一个人本来就守在机台边,一个班没几片板。二是产品尺寸超出工作范围,任何收放板机都救不了,该换的是工艺不是机器。三是线本身经常因为别的原因停,收放板机解决不了已经存在的瓶颈,先买它通常只是把真正的整改往后推。
报价前我们要的四个数
最大与最小板件、你实际在跑的板厚区间、需要的片/分、机器前后各是什么工序。有这四个数,框架和工位就能定下来,报出去的是配置而不是价格。发到 kevin@fulilion.com 或打 +86 13823241155。如果你更想先试再信,把板带到虎门工厂,我们用合适的机型跑一遍,当场把读数给你。