Thin and Small Panels: 0.075 mm Cores and 50 mm Parts
有两种板最容易让自动化项目翻车:薄到在真空下会弯的芯板,以及尺寸杂乱、到处是孔和槽的小片板。内层厂和 OSP、表面处理线上这两种板都很常见,而标准收放板机恰恰在这两种板上失效。
我们参数表上的边界写得很清楚:大多数收放板机型板厚下限 0.075mm,但 L 架系列下限是放板 0.5mm、收板 0.4mm。小于 300×300mm 的板完全在标准机型之外,属于小片板系列,最小可做到 50×100mm。
薄板为什么在标准放板机上会出问题
0.075mm 的芯板几乎没有重量,而且很容易弯。现场反复出现的只有三种情况:送料机构去推料堆,最上面那张往前滑,一次出来两张;吸盘吸住一个点,四边翘起,板斜着进输送带;或者板在最后几毫米被丢到输送带上,撞击就在刚清洁过的板面上留痕。
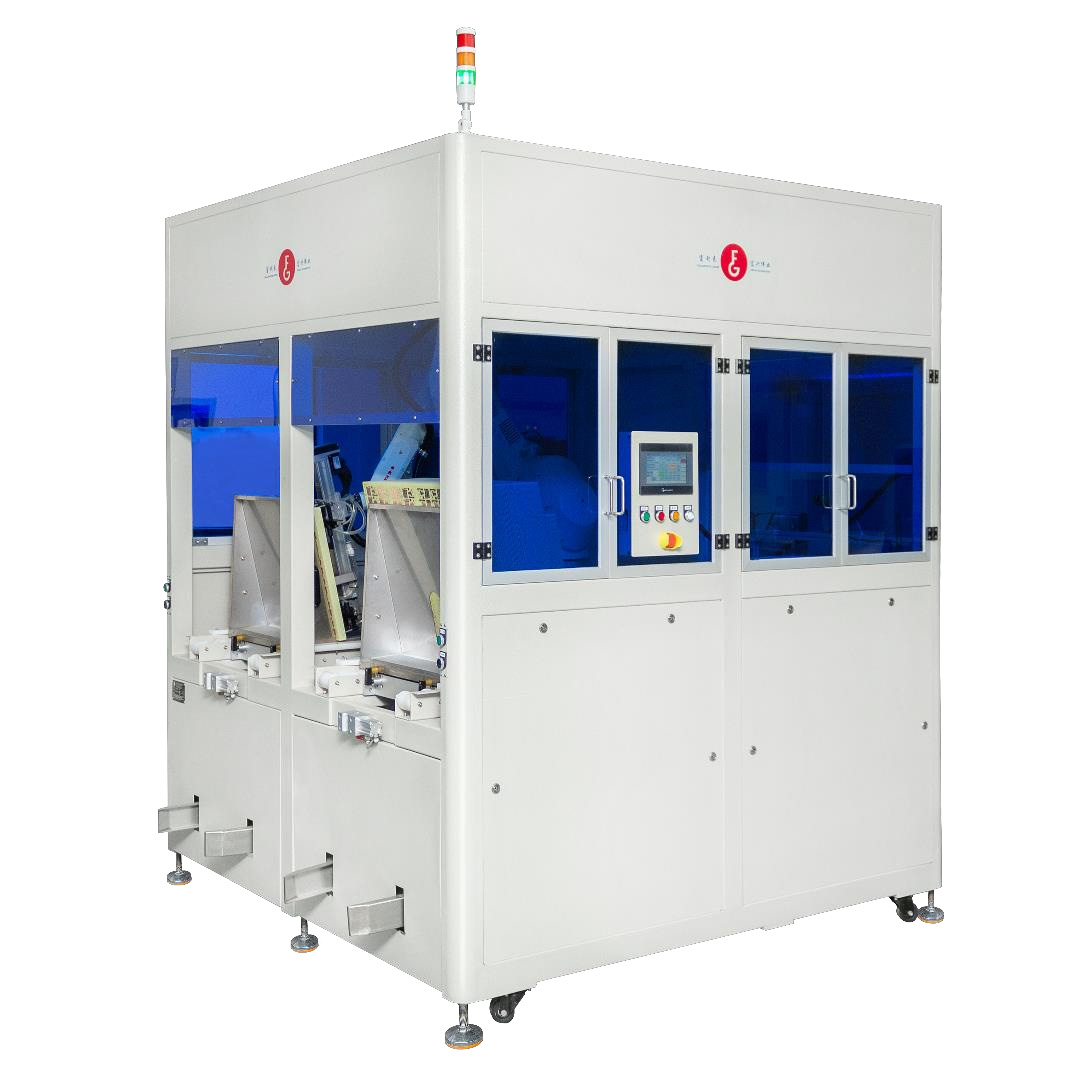
悬臂式就是为了避开第一种情况。架子留在机外,机械臂伸进去取板,没有东西去推料堆。机械臂用伺服电机加丝杆模组,滚轮和拍板电机都是步进,定位与速度可调;出板口装双张超声波检测,检测到两张就退回,不让它流进磨刷或前处理线。
| 项目 | 悬臂 G-IAU901F / 901S | 小片板放板 G-SPAL100N | 小片板收板 G-SPAU103 | 蜘蛛手 F-SPAU1208S / C |
|---|---|---|---|---|
| 板件范围 | 最大 W650×L550,最小 W300×L300 | 最大 W650×L390,最小 W50×L100 | 最大 W690×L380,最小 W50×L100 | 最大 W400×L400,最小 W50×L100 |
| 板厚 | 0.075–3.2mm | 0.2–3.2mm | 0.2–3.2mm | 0.2–3.2mm |
| 节拍 | 8–9 片/分 | 30±5 次/分 | 皮带 0–8 米/分 | 0.5–4 米/分,约 60 片/分 |
| 取放方式 | 机械臂入架,伺服加丝杆 | 八爪鱼吸盘,闭环步进臂 | 1 米移动皮带 | 视觉识别加双工位并联机器人 |
| 关键机构 | 双张检测退回 | 止回阀吸嘴、自动吹尘 | 半高/全高两种收料模式 | 每排最多 6 片,保留手动模式 |
| 功率 | AC220V 1kW | AC220V 600W | AC220V 800W | AC380V 三相 5kW |
| 重量 | 500kg | 350kg | 250kg | 1000kg |
小片板要换的是吸盘,不是换台小机器
小片板之所以难住标准机,问题在吸盘,不在行程。一块有孔、有槽、有 V 割线的板,固定吸盘阵列压不住:落在开窗区的吸嘴漏气,真空就塌了。小片板放板机用带止回阀的八爪鱼吸盘组,落在孔或铣槽上的吸嘴自己关闭,剩下的吸嘴保持真空。这才是它能做到"不用管方向、不用管位置、不用管型号"的原因。
这一类作业还有两个细节。机械臂用闭环步进而不是开环,因为在一片 50mm 的板上丢步,后果是撞机而不是轻微送偏。机器还有自动吹尘功能,因为 OSP 之后收的小片板带助焊剂残留,几周就能把吸嘴堵住。
小片板怎么收才不叠伤
收板这一端才是小片板最容易受伤的地方。平叠意味着操作员每片都要推一下,推就是划伤。G-SPAU103 用一条 1 米长的移动皮带:一排收满后皮带自动后移一行,重新开始。触摸屏上可选两种收料高度,全高约 180mm,半高 80–120mm,无论什么板,落差都控制在很短的距离内。
产量高、板子又薄的时候,交给蜘蛛手。双工位意味着换托盘不停机,视觉系统自动识别每片板的位置并告诉机器人去哪儿抓,每排最多 6 片、约 60 片/分。托盘或皮带出料都能选,而且保留手动模式——超出工作范围的板可以人工处理,这个细节能让线在临时插单时不至于停掉。
打样前要给的四件事
板厚区间与最薄的那一款、带孔位与 V 割线的板件图、工序是否在板与板之间加隔纸、下游机台接受整排出料还是要单片。这四个答案决定吸盘、框架和出料方式,光靠一个板件尺寸是猜不出来的。
虎门工厂常备薄芯板和小片板就是为这类测试。寄一组样板上过来,我们跑完把视频和读数一起发你。kevin@fulilion.com,+86 13823241155。